Jak správně svařit vertikální šev
Svařování svislým obloukem je poměrně složitá technika, která začínajícím svářečům často překáží. Hlavním problémem je, že roztavený kov teče dolů, čímž vytváří překážku pro postup hlavního svaru. Kvůli přítomnosti elektrodové strusky je místo připojení nekvalitní a práce jde dolů.
Existují však způsoby, jak se tomu vyhnout. Bez praxe se to přirozeně nedá naučit a je lepší důvěřovat specialistům. Ale pokud chcete dělat všechno sami, pak znalost pravidel pro svařování vertikálních švů proces výrazně zjednoduší. V našem článku podrobně analyzujeme, jak správně provést takový postup a jaké funkce je třeba vzít v úvahu.
Nuance vertikálního svařování
Svařování vertikálního švu pomocí ručního obloukového svařování má poměrně mnoho jemností, o kterých musí začínající specialista vědět:
- Zahřívání kovu vede k tvorbě kapiček kutálejících se dolů. To je zcela přirozené, ale takové procesy způsobují během provozu značné potíže. Horké kapky totiž pokrývají zpracovávanou oblast ze svářeče a zabraňují vytvoření vysoce kvalitního švu.
- Aby kapka nepřekážela, je třeba ji nechat ztvrdnout posunutím tyče do strany. Bez podpory konstantní teploty kov rychle krystalizuje.
- Je lepší provádět vertikální švy pomocí krátkého oblouku, protože povrchové napětí usnadňuje přechod elektrody do kráteru.
- V horní zóně obvykle dochází k rychlejšímu tavení kovu a v oblasti spoje se zrychluje krystalizace.
- Kvalitu švu ovlivňuje správná volba síly proudu. Obvykle je tento indikátor nižší než při provádění jiných typů svařovacích prací.
- Bodové svařování lze použít, ale musíte pochopit, že to dává špatnou kvalitu upevnění prvků.

Provádění vertikálního svařování je pro nezkušené specialisty obvykle obtížný úkol. Tento postup je však velmi žádaný, protože se používá k odstranění různých defektů pomocí elektrody. Používá se také k vytváření kritických konstrukcí, včetně nosných.
Doporučené články o kovoobrábění
- Kresby pro řezání laserem jsou klíčem ke kvalitnímu produktu
- Řezání otvorů do kovu: přehled hlavních metod
- Snížená tloušťka kovu: co potřebujete vědět a jak se počítá
Při použití této metody bude dobré spojení dosaženo pouze tehdy, pokud budou přísně dodržována všechna existující pravidla a doporučení.
2 způsoby vytvoření svislého švu pomocí obloukového svařování
Hlavní problém, kterému čelí každý začínající specialista při provádění vertikálního svaru pomocí obloukového svařování, souvisí s tvarem samotného spoje. Vzhledem k tomu, že je umístěn vertikálně, má roztavený kov, který se řídí fyzikálními zákony, tendenci stékat dolů. To znamená, že je obtížnější zajistit vysokou nebo alespoň přijatelnou kvalitu práce.
Hlavním úkolem specialisty proto není pouze vytvořit šev, ale také držet roztavenou hmotu v pracovní oblasti. To vyžaduje stabilitu, jinými slovy je důležité zajistit stálý elektrický oblouk, který je udržován na nejmenší dovolené vzdálenosti mezi lázní a elektrodou.
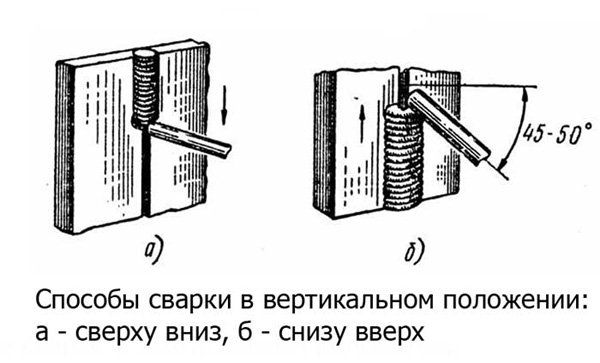
1. Svařování zdola nahoru.
Tato metoda se používá nejčastěji a předpokládá, že práce se provádějí od spodní části spoje nahoru. Díky tomu může svářeč kontrolovat taveninu, protože je snazší ji udržet v bazénu. Pak získáte vysoce kvalitní a spolehlivý šev.

Než však začnete svařovat, je důležité připravit okraje spojovaných prvků – k tomu jsou ošetřeny abrazivem. Dále se nastaví zařízení, nastaví se základní indikátory jako odpor, síla proudu a vybere se elektroda.
Poté je nutné zhotovit spony dlouhé 1-2 cm podél celého spoje Jejich rovnoměrným uspořádáním je zabráněno deformaci povrchu výrobku způsobené prudkým zvýšením teploty. V procesu vytváření vertikálního švu pomocí obloukového svařování mezi elektrodou a pracovní plochou je důležité udržovat úhel 45–90 °.
Podle pokynů musí svářeč provést následující akce:
- Připojte elektrodu ke kovu a zajistěte vytvoření oblouku.
- Udělejte cvočky, začněte od středu a postupujte směrem k okrajům. Měly by být umístěny přibližně ve stejné vzdálenosti od sebe, jejich přesný počet se liší v závislosti na velikosti budoucího připojení.
- Vytvořte šev, pohybujte se zdola nahoru.
- Nedovolte, aby tavenina vytékala mimo pracovní lázeň.
Elektrodou by se nemělo pohybovat příliš rychle, protože vysoká rychlost brání dobrému zahřívání obrobků. Pomalý provoz však představuje riziko, že se shromáždí velmi velký objem taveniny stékající po kovu. Je důležité zvolit rychlost, která poskytuje optimální množství roztaveného kovu v lázni.
Kromě translačního pohybu elektrody zdola nahoru se provádějí i příčné pohyby. K tomu lze použít jakoukoli vhodnou techniku, například „srpek“, „rybí kost“. Metodu příčného pohybu spotřebního materiálu je povoleno použít pouze tehdy, když je tloušťka obrobků větší než 4 mm.
Další důležité pravidlo pro práci s vertikálními švy: projděte spojem bez zastavení. Pro mladé profesionály to představuje velkou výzvu. Postupem času si ale vyvinou potřebné dovednosti a tento typ svařování již nezpůsobuje stejné potíže.
2. Svařování shora dolů.
Tento způsob vytváření vertikálního švu obloukovým svařováním také aktivně používají svářeči, ale pro jeho použití je důležité vědět o jedné nuanci, protože jinak bude provádění takové práce velmi problematické. Při zapalování oblouku je důležité, aby elektroda byla umístěna v pravém úhlu k pracovní ploše. Po zahájení práce se držák mírně sníží tak, aby úhel mezi elektrodou a kovem byl 15–20°.
Umístění elektrody podél kloubu také zahrnuje příčné pohyby. Ten může být na žádost svářeče rovný (pravoúhlý), pilový nebo zvlněný. Při použití této metody musí tavenina zůstat v lázni, v ní rovnoměrně rozložená. Musíte pochopit, že tato metoda vertikálního svařování je složitější než první. Zkušení řemeslníci jej ale oceňují především jako příležitost k vytvoření skutečně kvalitních a odolných švů.
3 techniky pro vytvoření vertikálního švu pomocí obloukového svařování
Jak svařit vertikální šev pomocí obloukového svařování? Existují tři techniky, výběr závisí na šířce mezery, tloušťce kovu a tuposti hran.

Vychází z nejběžnější techniky svařování zdola nahoru. V tomto případě tekutý kov padá na tuhnoucí vrstvu, zakrývá válec a brání dalším kapkám stékat na dráhu.
Tuto metodu obloukového svařování lze použít při aplikaci vertikálního švu mezi prvky o tloušťce do 2 mm a existuje malá mezera. Pro dosažení pevného spojení by mělo být otupení hran v rozmezí 1-2 mm.
Další jemnost – během práce je důležité, aby lázeň zůstala pod úhlem. To vysvětluje název metody. Požadovaný úhel se vytvoří pomocí následujících manipulací:
- nejprve vytvořte polici;
- svařovací oblouk se zvedne podél stěny směrem k mezeře, zatímco okraje jsou otupeny v důsledku roztavení;
- sestup se provádí podél pravé stěny;
- přesuňte se k levé stěně – zde se tvoří šev.
Existuje také řada dalších doporučení týkajících se vytvoření svislého švu pomocí obloukového svařování metodou „Trojúhelník“. Praxe ukazuje, že průměr elektrody by měl být 3 mm, elektrický proud by měl být 90–100 A. Do dokončení práce na švu se elektroda pohybuje po stanovené dráze.
Tato metoda je velmi vhodná, pokud potřebujete vytvořit vertikální šev umístěný v rohu.
Konec elektrody dělá složité pohyby: je nasměrován z hloubky a taví povrch hrany. Poté se otočí dovnitř, roztaví druhý okraj, poté se postup znovu provede v nízké výšce.
Svařování rybí kostí lze použít, když je mezera mezi obrobky 2-3 mm a dochází k otupení hran. Tato metoda zajišťuje malý průřez válečku.
- Pohyb vychází z mezery podél okraje. Elektrodu musíte přitlačit k ní a posunout ji směrem k sobě, zatímco procházíte celou tloušťkou produktu.
- Po zvednutí se elektroda vrátí zpět do mezery způsobem „odtažení“.
- Poté se plováky přesunou na druhý okraj a zopakují popsané akce.
- Operace se opakují, dokud se nezíská hotový svar svislým obloukem.
V tomto případě se používá krátký oblouk. Obecně se tato technologie liší od ostatních tím, že zajišťuje rovnoměrné nanášení svařovacího materiálu po celé mezeře.
Svářeč musí zajistit, aby se na okraji švu netvořily žádné podříznutí nebo netěsnosti kovu. Je důležité vyhnout se nadměrnému svařování okrajů. Doporučuje se pracovat nepřetržitě; jedinou přijatelnou pauzou je výměna elektrody. Výsledkem je vertikální šev ve tvaru vánočního stromku.
Tento přístup k vytvoření vertikálního švu pomocí obloukového svařování vám umožňuje vyrovnat se s významnou mezerou (více než 2 mm) mezi svařovanými obrobky. Metoda je vhodná tam, kde nedochází k žádnému nebo mírnému otupení hran.
Není těžké získat dobrý vertikální šev pomocí metody „žebříku“. Elektroda se pohybuje cik-cak mezi okraji, přičemž se udržuje konstantní malý zdvih. Šev je tvořen krátkým obloukem. Průměr elektrody je 3 mm, proudová síla je v rozmezí 80–100 A. Analogicky k metodě „rybí kosti“ by práce měla probíhat bez zastavení.
Hlavním rozdílem technologie je, že elektroda je držena na okraji po dlouhou dobu, poté se rychle přesune na jiný okraj. Díky „žebříku“ se vytvoří „lehký“ válec s malým průřezem. Vzhledem k tomu, že tato metoda svařování je poměrně jednoduchá, zvládnou ji i začátečníci.
Možné vady svaru svislého oblouku
Chyby při provádění práce mají za následek následující vady:
Tak se nazývají vzduchové dutiny ve spoji, které mají za následek nedostatečně spolehlivé spojení. Tento problém může nastat při použití příliš malého proudu nebo při velmi rychlém pohybu elektrody.
Jedná se o drážku, která se vytvoří, když je zde široká svarová lázeň. Faktem je, že v tomto případě se kov zahřívá na velkou vzdálenost, kapka taveniny klesá a na místě se objeví dutina. Této závadě lze předejít snížením elektrického oblouku.
Propálení je nejčastěji způsobeno začátečníky, když chtějí zvýšit přívod proudu při vytváření vertikálního švu pomocí obloukového svařování. V důsledku toho se vytvoří dutina. Aby k tomu nedocházelo, je důležité zajistit plynulý pohyb elektrody bez dlouhých zastávek na jednom místě.
Hovoříme o nepravidelnostech, které vznikají v důsledku skutečnosti, že v různých oblastech vertikálního švu probíhala krystalizace různou rychlostí. Důvodem je chyba při výběru technologie svařování nebo použití nekvalitních elektrod a také jednoduchý tah.
To je hlavní známka toho, že spoj nevydrží působící zatížení a svařování je nutné opakovat.

Doporučení pro vertikální švové svařování
Správné vytvoření vertikálních švů je mezi svářeči považováno za poměrně obtížný úkol. Chcete-li to provést, musíte mít dobré znalosti o teoretických základech práce a mít dovednosti pro správnou práci s vertikálním švem.
Při aplikaci svislého švu pomocí obloukového svařování je třeba dodržovat následující pravidla:
- Při zapalování musí být elektroda kolmá ke svařovanému dílu.
- Čím kratší je oblouk, tím vyšší je rychlost krystalizace kovu. To vám umožní vyhnout se šmouhám, které negativně ovlivňují vzhled švu.
- Sklon elektrody chrání před odkapáváním při vytváření stopy.
- Prosakování kovu je eliminováno zvětšením šířky švu a proudové síly.
- Je lepší se pohybovat zespodu, jinak nebude šev vysoce kvalitní. Situaci můžete trochu napravit plynulým pohybem elektrody.
- Před prací s tenkým kovem by měly být desky důkladně očištěny. Je lepší provádět bodové svařování, aby nedošlo k propálení tenkých plechů.
Při spojování silných výrobků s vertikálním švem pomocí obloukového svařování se doporučuje zvolit víceprůchodovou metodu a provést více než jednu svařovací vrstvu. Při nanášení následujících vrstev můžete zvětšit průměr elektrody, pokud je to pro vás výhodnější. Poslední vrstva nesmí přesahovat řezné hrany.
Vertikální švy jsou získány vysoce kvalitní, pokud byla při přípravě na svařování vzata v úvahu tloušťka dílů a byla zvolena vhodná metoda. Při takové práci hodně závisí na spolehlivosti fixace, protože vertikální umístění švu znamená pro svářeče další potíže.
Vedoucí obchodního oddělení

V tomto článku se podíváme na základní techniky svařování vertikálních švů a také vám řekneme, s jakým zařízením je snazší provádět takovou práci.

Svařování vertikálních švů je technologicky složitější než práce v horizontální rovině. Roztavený kov je velmi tekutý a pod vlivem gravitace jednoduše plave dolů.
Problémy s vertikálním svařováním
Proces svařování zahrnuje tavení kovu částí, které jsou po ochlazení navzájem spojeny. U horizontálních typů svařování je vše jednoduché, hlavní věcí je naučit se zapálit oblouk a správně vést šev. Ale co vertikální pohledy? Vlivem gravitace kov neustále proudí a je velmi obtížné ovládat svarovou lázeň. Výsledkem jsou nerovné spáry tvořené kapkami a šmouhami.
Při svařování ve svislé poloze jsou možné problémy, jako je nedostatečné pronikání kovu nebo naopak podřezávání. Vznikají v důsledku volby nevhodného proudu. Když kov není svařen, tavenina se rozstřikuje a šíří se po povrchu. Podříznutí se vytvoří jako drážka ve svaru, když příliš silný oblouk vyřízne materiál z oblasti svaru. Další problém s vertikálním švem nastává, když je oblouk držen v jednom bodě po dlouhou dobu. Zdá se, že svarová lázeň „vypadá“ a vytváří na obrobcích popáleniny. Jak se můžete vyhnout vadným spojům při vertikálním svařování a jaké techniky jsou v tomto případě vhodné?
Invertorový nebo poloautomatický
Invertor s funkcí MMA je stejné ruční obloukové svařování, ale na rozdíl od transformátorového svařování funguje na jiném principu. To využívá obalenou spotřební elektrodu. Poloautomat svařuje tavením drátu přiváděného do svařovací zóny. Taková zařízení vám umožňují vytvářet kvalitnější švy, protože nedochází k rozstřiku roztaveného kovu a puls ve skutečnosti pohání každý bod do spoje. Co je tedy lepší pro svařování vertikálního švu? V každém případě bude svářeč začátečník potřebovat praxi s jedním z těchto zařízení. Bez zkušeností je nepravděpodobné, že budete schopni okamžitě vytvořit vysoce kvalitní připojení.
Invertorové ruční svařování vyžaduje větší pozornost procesu a řízení pohybu elektrody. Při špatné volbě polohy držáku a úhlu sklonu dojde k závadě. Musíte vařit se slzou, což vytváří efekt bodového svařování. V tomto případě kov rozstříkne a rozšíří se po povrchu produktu. Pouze s velkým tréninkem získáte vysoce kvalitní šev. Poloautomatický také vyžaduje pečlivou kontrolu svařovacího procesu. I zde jsou důležité zvolené polohy držáků a technika svařování. Při použití ochranného plynu při poloautomatickém svařování se sníží množství rozstřiků a netěsností, ale takové spojení bude dražší. Hlavní výhodou je, že můžete snížit rychlost podávání drátu, což znamená zpomalení procesu přehřívání kovu. Výsledkem je, že při správné praxi s poloautomatickým svařovacím strojem lze snížit tok taveniny. Pro podobný efekt pomocí ručního svařování se používají speciální elektrody pro urychlení krystalizace kovu.
Mnoho svářečů doporučuje při svařování vertikálních švů používat poloautomatický stroj, což umožňuje získat vysoce kvalitní spojení. Pokud však takové zařízení neexistuje, pomocí správné pracovní techniky můžete získat vysoce kvalitní upevnění z hlediska pevnosti a konvenčního ručního svařování.
Technologie vertikálního švového svařování
Hlavním pravidlem je, že je nejpřijatelnější aplikovat vertikální švy zdola nahoru! V této poloze se bude zdát, že oblouk tlačí svarovou lázeň a nedovolí jí stékat dolů. Tato poloha také pomáhá kapce roztaveného kovu spočívat na spodním, již zmrzlém švu.

Vlastnosti ručního svařování
Při práci s ručním svařováním musí být splněny některé speciální požadavky.
Při svařování s vertikálními švy musíte nastavit proud o něco nižší než obvykle. To přispívá k tvorbě menšího tepla, což znamená, že se kov nebude šířit tak rychle. Aby se zabránilo intenzivnímu proudění taveniny dolů, je nutné udržovat kratší oblouk. Držák s elektrodou je umístěn tak, aby špička tyče koukala nahoru a mírně do strany. Šev se provádí postupně s příčnými translačními pohyby. Nejlepší je pohybovat se cik-cak nebo rybí kost. Nejkvalitnější spoj bude svařen s oddělením. Když je elektroda odstraněna a přiblížena k povrchu produktu.
Pokud máte s tímto typem práce málo zkušeností, je nejlepší experimentovat odděleně od produktu, zvolit optimální proudovou sílu a rychlost švu a teprve poté pokračovat v hlavní práci.
Poloautomatické svařování
Doporučení, jak svařovat vertikální švy pomocí poloautomatického stroje, se mírně liší od jejich ručního protějšku.
Pokud je tloušťka kovu výrobku až 3 milimetry, pak se svařování nejlépe provádí shora dolů. U dílů se stěnami 3 mm nebo více se šev provádí v opačném směru, zdola nahoru. Poloautomatický hořák je umístěn pod úhlem 45 stupňů k povrchu. Proud je třeba snížit, stejně jako rychlost podávání drátu (proces tavení probíhá rychleji než u ručního svařování).
Při svařování svislých švů poloautomatickým strojem se musíte řídit třemi hlavními pravidly: dodržet požadovanou délku oblouku (zkrátka), zajistit rovnoměrný pohyb držáku a nastavit požadovaný úhel ke svařovaným plochám.
Bezpečnost při vertikálním svařování
Svařovací zařízení je poměrně nebezpečné, ale kromě obecných pravidel pro bezpečnou práci (ochrana očí, elektrická bezpečnost atd.) Existují některé požadavky při provádění různých typů švů. Bezpečnostní opatření při svařování svislých švů, vzhledem k tomu, že kov stéká a stříká dolů, věnuje zvláštní pozornost ochraně před tímto faktorem. Aby se horký materiál nedostal na váš oděv, musíte zvolit správnou polohu, nejlépe mírně od nebezpečné zóny. Také nepracujte, když ležíte pod místem svařování. K zařízení se přibližujte opatrně. Při svařování musíte používat ohnivzdorné rukavice zakrývající ruce. A samozřejmě zajistit kompletní ochranu celého těla před kontaktem s taveninou.
Svislé švy se často musí svařovat v omezeném prostoru (například pod autem), v takovém případě je nutné zajistit spolehlivé větrání a proudění čerstvého vzduchu. Zejména pokud je použit ochranný plyn (argon nebo oxid uhličitý).
Nezapomeňte také na elektrickou bezpečnost.