Jak narovnat ocelový kalený plech: Workshop
Soudruzi, vím, že podobné téma tu již bylo. Ale zkusil jsem to a nefunguje to podle doporučení. A zatloukl to podélně podél konkávního povrchu a vtlačil to do svěráku mezi dva hřebíky. Stál dva týdny a nevyrovnal se.
Tak. Máme kovaný kalený pásek 40×13. 450x50x2. Kované, kalené, leštěné. Otočilo se to hned po broušení.
Možná existují i jiné způsoby, nejlépe bez tepelné úpravy?
Jediná teplá věc v domě je plynový sporák.
28-8-2011 01:02 Ножедел
No, rozpalte to na sporáku.
Musíte vynalézt zařízení, ve kterém můžete proužek upnout, ohnout jej v opačném směru o 1/2 velikosti stejného vodítka a mírně jej zahřát, až na 150-180 stupňů.
Podstatou procesu je vytvoření napětí v kovu a jeho uvolnění temperováním. To je vše.
28-8-2011 01:05 Ножедел
Ano, stále! Pokud něco nevyjde napoprvé, můžete to zopakovat. Ocel takové topení vydrží bez následků, bude ještě lepší.
28-8-2011 01:15 kirsan_kaifat
do trouby na 250 gramů a narovnat do měkka – mělo by to vyjít
28-8-2011 01:26 Цирикачи
Ocel takové topení vydrží bez následků, bude ještě lepší.
Myslíte tím, že plech nezměkne do takového stavu, že by se pak musel znovu tvrdit?
Jak zjistím správnou teplotu a jak dlouho topit?
28-8-2011 02:19 Bedalaga
Jak zjistím správnou teplotu a jak dlouho topit?
Podle zašpinění barvy. Na uhlíkech je to světlá sláma. Na nerezové oceli bude stejná barva znamenat vyšší teplotu.
V troubě, pekáči, pekárně chleba nebo jakémkoli domácím spotřebiči s regulátorem teploty je to jednodušší. Dokud to trvá, na 180 to vydržíte déle než hodinu.
28-8-2011 07:11 peterg178
Ohýbalo se to po délce nebo to hnala vrtule? V každém případě je nutné vytvořit větší ohyb než nyní, pouze v opačném směru. Nesmíme zapomenout na plastickou deformaci.
28-8-2011 08:37 bobas
Ocel takové topení vydrží bez následků, bude ještě lepší.
Vyrábím čepele z tvrzeného X12MF Rozuměl jsem správně, že po odstranění spouště by nebylo zbytečné takovou operaci provádět, i kdyby nefungovala?
28-8-2011 09:02 Ножедел
Jak zjistím správnou teplotu a jak dlouho topit?
Jak jste předtím zkontrolovali, zda je žehlička horká?
Jednoduše zahřejte a nechte vychladnout na vzduchu.
Pokud to nepomůže, zahřejte více. Pokud jste to „přehnali“ a deska byla ohnutá v opačném směru, opakujte proces rovnání s ohledem na získané zkušenosti.
Rozuměl jsem správně, že po odstranění spouště by nebylo zbytečné takovou operaci provádět, i kdyby nefungovala?
Jak řekl velmi zkušený tepelný specialista, teplota je u oceli cca 100C, to je normální stav, nemůže se zhoršit, ale ocel se „uklidní“.
28-8-2011 09:21 bobas
Díky za radu určitě to zkusím jako poslední možnost.
28-8-2011 11:23 ДокВВ
40×13 při 55-56 jednotkách lze narovnat kladivem. Ohnul jsem pás 400 mm o tloušťce 4 mm, držel jsem ho ve svěráku, jen jsem dobře nanesl váhu. Existuje zbytková deformace.
28-8-2011 11:54 Yep
Zkoušel někdo takto upravit rychlořez?
28-8-2011 15:40 kirsan_kaifat
Rychlý řezák MŮŽE BÝT schopen opravit zahřívání na 650, ale to není skutečnost
28-8-2011 22:07 Train
Slyšel jsem od svého otce, že takové věci se dají narovnat prací za studena. Položte na tvrdý, rovný povrch a pomocí kladiva s vypouklou hlavou udeřte na !konkávní! strana. Kov se vlivem nárazů postupně „rozteče“ a pás se narovná. To je to, co jsem sám vyzkoušel na čepeli Enzo – fungovalo to. Bez neřestí a perlíků.
29-8-2011 00:10 Цирикачи
Díky za tipy!
Ale zkusil jsem zaklepat na konkávní povrch talíře – nepomohlo to.
Ale je tu další otázka: poté, co se ocel „rozšíří“ takovým kalením, nastane nový problém – po vyříznutí čepele z tohoto pásu a následném otočení svahů . návrat obrobku do původního stavu? Kalení se totiž opotřebuje.
29-8-2011 19:53 Bedalaga
Kalení se totiž opotřebuje.
Právo. Proto si po vyrovnání s kalením ještě musíte vzít dovolenou.
29-8-2011 20:08 KaratV
Původně napsal Nozhedel:
No, rozpalte to na sporáku.
Musíte vynalézt zařízení, ve kterém můžete proužek upnout, ohnout jej v opačném směru o 1/2 velikosti stejného vodítka a mírně jej zahřát, až na 150-180 stupňů.
Podstatou procesu je vytvoření napětí v kovu a jeho uvolnění temperováním. To je vše.
Velmi tenká a dlouhá čepel se po vytvrzení mírně posunula. Byl jsem hodně naštvaný, rozhodl jsem se vzít si dovolenou a pak ji promarnit. A po dovolené se to srovnalo, bez jakékoliv mechanické námahy. máš štěstí?
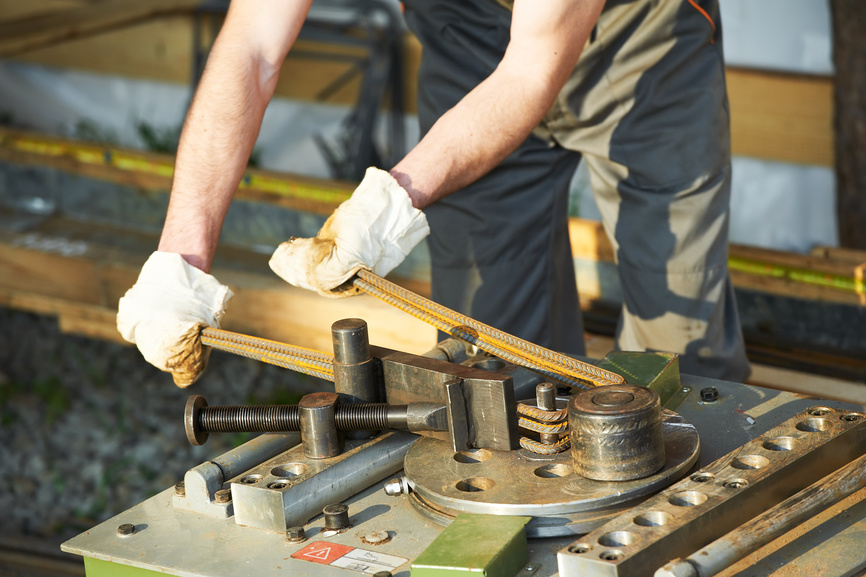
Kovoobrábění je rozvinutý průmysl, ve kterém se objevují nové technologie a staré dostávají druhý život. Metody deformace kovů nejsou nové, ale od průmyslové revoluce výrazně pokročily. Nejprve ale trocha teorie.
Ohýbání kovu je proces změny tvaru plechu nebo profilu bez výrazné změny jeho tloušťky.
Obvykle se používají speciální lisy, ohýbačky nebo ruční nástroje. Tímto způsobem můžete dát kovu požadované zakřivení a získat složité tvarové díly z válcovaného plechu.
Rovnání kovu je proces rovnání deformovaných oblastí obrobku nebo součásti.
Obvykle je nutné opravit promáčknutí, zkroucení a ohyby, ke kterým došlo během přepravy, instalace nebo provozu. K rovnání se používají kladiva, lisy a odsávací zařízení. Cílem je obnovit původní geometrický tvar.
Všimněme si, že ohýbání se používá k získání požadovaného tvaru a rovnání se používá ke korekci deformací, aby se výrobek vrátil do jeho původní geometrie.

Ohýbání a rovnání kovu je nutné pro následující účely:
- Výroba dílů požadovaného tvaru z plechu nebo profilového kovu. Takto se získávají pouzdra nástrojů, pouzdra, části strojů a mechanismů.
- Obnova poškozených výrobků během provozu nebo přepravy. Tím se ušetří na výrobě nových dílů.
- Opravy a restaurování zařízení, strojů, mechanismů. Technologie rovnání kovů jim pomůže vrátit jejich původní geometrii.
- Změna tvaru na místě pro sestavení produktu. Mírné ohnutí na skluzu umožňuje upravit tvar spojovaných konstrukcí.
- Dekorativní povrchová úprava kovových výrobků. Ohýbacími nástroji lze na plechu vytvářet různé vybouleniny, vlny a reliéfy.
Vlastnosti ohýbání kovů
Dnes se v průmyslu používají následující typy ohýbání:
Ohýbání jednoho rohu
Vše začíná přípravou pracovní plochy, která se zbaví vodního kamene, nečistot a rzi. Dále je načrtnuta čára ohybu. To vám umožní kontrolovat přesnost procesu.
Obrobek je upevněn v matrici nebo na trnu stroje tak, aby se linie ohybu shodovala s bodem ohybu. Dále se horní část lisu nebo pracovní části stroje hladce spustí, dokud se nedosáhne požadovaného úhlu. Po prvním průchodu se výsledný úhel změří úhloměrem a porovná se s tím, který je uveden na výkrese.
Pokud se úhel liší od zadaného úhlu, provedou se další korekce. Poslední fází je odstranění otřepů z produktu v pracovní oblasti.
Pomocí ohýbání jedním rohem můžete vyrábět díly jako rohy nebo pásy.
Dvojité rohové ohýbání
Proces ohýbání plechu také začíná čištěním obrobku od různých nečistot. Dvě čáry ohybu jsou také označeny v souladu s výkresem součásti.
Poté je výrobek upevněn v razítku nebo na trnu tak, aby se linie shodovaly s nosnými plochami. První průchod je proveden v daném úhlu podél první linie. Poté se plech ohne do daného úhlu podél druhé linie. Úhly se kontrolují pomocí goniometru. V případě potřeby se provede úprava. Pracovní plocha se vyčistí a odstraní otřepy.
Pro získání přesných úhlů ohybu je důležité značení a správné upevnění. Kvalita zpracování závisí na zařízení, kvalifikaci obsluhy a parametrech kovu.
Krabice jsou vytvořeny pomocí dvouúhlového ohybu.
Víceúhlové ohýbání
Víceúhlové ohýbání kovových obrobků začíná odstraněním rzi a čištěním hran. Velikost linie ohybu se kreslí podle výkresu výrobku. Dále se obrobek instaluje do matrice nebo na trn stroje. Střídavá deformace listu podél zamýšlených linií. Počet operací může být od 3 do 5 nebo více. Ve všech fázích se meziúhlová kontrola provádí pomocí úhloměru.
Pokud se liší od specifikovaných tolerancí, použije se další krok. Poslední fází je kontrola shody s výkresy a tepelné zpracování pro zmírnění vnitřního pnutí.
Kvalita víceúhlového ohýbání závisí na přesnosti značení, správné konfiguraci zařízení a kvalifikaci obsluhy. Proces vyžaduje vysokou produkční kulturu, aby se na výstupu získaly struktury složitého tvaru.
Poloměr ohýbání
Zde je stručný popis procesu poloměrového ohýbání kovových trubek:
- Příprava potrubí. Musí být nařezán na požadovanou délku a důkladně očištěn od nečistot, rzi a otřepů.
- Instalace do stroje s fixací do speciálních svorek.
- Zahřívání deformační oblasti. Plynový hořák ohřívá pouze tu část trubky, kde dojde k ohýbání. Zahřívání by mělo být jednotné.
- Flexibilní. Po zahřátí na požadovanou teplotu, obvykle kolem 800-900°C u oceli, se trubka ohne na daný poloměr.
- Přirozené chlazení pod širým nebem nebo vodou.
- Rádius se kontroluje na shodu s výkresem a na nepřítomnost trhlin a jiných vad.
- Pečlivé čištění a odstranění otřepů v místě ohybu.
Tato technika je dobrá pro získání částí ve tvaru oblouku.
Technologie ohýbání plechu je založena na následujících typech zařízení:
- ohýbací lisy, používané pro jedno- a dvouúhlové ohýbání.
- ohýbací válce pro vytváření poloměrových výrobků.
- CNC ohýbačky plechu pro práci se složitými úhly.
- ruční nářadí – svěráky, ohýbačky plechů.
Během procesu ohýbání kovu může dojít ke zkreslení. Například pružení (povolování ohýbaného plechu vlivem elastických deformací), protahování kovu z vnějšího poloměru.
Časté je také komprese a skládání na straně vnitřního rádiusu. Zvláště pozoruhodné jsou vady ve formě změn tloušťky plechu v ohybové zóně.
Pro boj s deformacemi se používá kalibrace a úpravy. O nich níže.
Metody ohýbání kovů
Existují následující typy ohýbání kovů:
- Ve tvaru V – deformace plechu v ostrém úhlu mezi čelistmi matrice.
- Spodní lisování – deformace plechu směrem dolů lisovacím nosníkem nebo razníkem.
- Částečné (vzduchové) – částečné ohýbání plechu bez kontaktu s matricí.
- Ražba je deformace tenkých plechů tepáním na matrici.
- U-tvaru – sekvenční zpracování do tvaru U profilu.
- Stupňovité – vytváření říms na listu, které mění svůj poloměr.
- Válcování – deformace plechu v mezeře mezi profilovanými válci.
- Rotační – zpracování na válečkových ohýbačkách plechů.
Každý typ ohybu se používá v závislosti na tvaru součásti, tloušťce a vlastnostech materiálu. Výběr aktuální metody zajišťuje přesné získání požadované geometrie s minimální deformací.
Jak se provádí ohýbání kovů?
Podívejme se blíže na jednotný proces ohýbání:
- Výpočet úsilí. Na základě parametrů obrobku (tloušťka, materiál, úhel ohybu) se vypočítá potřebná síla pro ohyb plechu.
- Výběr vybavení. Pro vypočtenou sílu je vybrán lis.
- Vypracování výkresu výrobku. Vytvoří se pracovní výkres ohýbaného produktu s uvedením všech rozměrů, poloměrů a úhlů.
- Návrh zařízení. Na základě výkresu je vypracován návrh matrice nebo nástroje.
- Výroba zařízení. Potřebné díly jsou vyráběny podle výkresů – razníky, matrice, svorky.
- Instalace a seřízení zařízení na zařízení.
- Zkušební provoz. Zkušební zpracování zkušebních obrobků se provádí pro kontrolu přesnosti a nastavení režimů.
- Sériová výroba. Po odladění se požadovaný počet produktů deformuje.
- Kontrola kvality. Kontrola shody rozměrů a geometrie ohýbaných dílů s výkresem.
Dodržení sledu fází zaručuje příjem vysoce kvalitních dílů daného tvaru.

Vlastnosti úpravy kovů
K rovnání obrobků se používá speciální zařízení. Například lisy, hydraulické a ohýbací lisy. Zde je důležité, aby nedošlo k dalšímu poškození produktu během procesu obnovy.
Při práci můžete potřebovat také ruční nářadí, například perlíky, kladiva a kovadliny pro pohodlnější zpracování poškozené oblasti.
Pro dodržení technologie rovnání obrobků jsou nutné zkušenosti a kvalifikace. Jsou potřebné pro správné posouzení stavu výrobku a výběr správné řady nástrojů.
Dodržování bezpečnostních opatření zajišťuje, že nedojde k žádnému zranění nebo poškození zařízení. K odstranění deformací se používají dvě metody rovnání.
Manuál
Používají se jednoduché nástroje – kladiva, paličky, stahováky hřebíků. Pomohou při práci s tenkostěnnými a malými díly. Aby byl výsledek dobrý, je potřeba vysoce kvalifikovaný pracovník.
Manuální zpracování umožňuje dávkovat sílu a řídit proces. Existují však omezení týkající se tloušťky a velikosti rovnaného kovu.
Strojovny
Vyrábí se na speciálních nivelačních strojích a jednotkách. Zpracovávají tlustostěnné a velké obrobky. Kvalifikace pracovníka může být nižší, protože většina procesů je mechanizována. Před prací musí být stroj pečlivě seřízen, aby se předmět narovnal a odstranil se zlomy.
Volba mezi ručním a strojním rovnáním závisí na velikosti, tloušťce kovu a požadované produktivitě.
Následující závady lze opravit:
- Promáčkliny – obnovte povrch, který má místní promáčkliny.
- Crooks – narovnat části, které získaly úhlové deformace.
- Zakřivení – správné odchylky od rovinnosti nebo přímosti obrobků.
- Vlnitost – eliminuje vlnovité zkreslení na povrchu plechů.
- Ovalita otvorů – obnoví kulatý tvar deformovaných otvorů.
- Zkroucení – rozkroucení obrobků, které se zkroutily vzhledem k jejich ose.
- Změna tloušťky – vyrovnejte tloušťku plechu.
- Nesouosost – opravte posunutí os symetrie.
- Nerovnoměrné opotřebení – obnovte povrchy s nerovnoměrným opotřebením.
Silně zdeformované nebo poškozené díly nelze narovnat. Použití technologie je omezeno tloušťkou, designem a vlastnostmi výrobku.
Rovnací zařízení
Většina technik rovnání kovů používá lisy a válce.
Lisy jsou určeny pro rovnání deformovaných obrobků a dílů bez ohřevu.
Princip činnosti je založen na působení vysokého tlaku na obrobek k odstranění tvarových vad. Různé zápustky a zápustky dávají válcovanému kovu požadovaný tvar. Instaluje se mezi razník a matrici. Jezdec vytváří tlak, který se přenáší na válečky. Na trhu jsou hydraulické, klikové, šroubové a excentrické rovnačky dílů. Liší se konstrukcí pohonu.
Obrobek vstupuje do stroje ve studeném a polohorkém stavu To umožňuje eliminovat deformace bez zahřívání.
Válce jsou zařízení určená pro rovnání plechových a profilových kovových výrobků. Princip činnosti je založen na plastické deformaci při průchodu mezi rotujícími válci.
Válcovací stroj se skládá z válců (ocelové válce, které lisují a deformují kov). Jsou hladké, drážkované nebo kalibrované. Druhou součástí je svařované těleso, ke kterému jsou připevněny role. Následuje rotační pohon, který uvádí válečky do pohybu, aby táhly obrobek. K dispozici je také zařízení pro nastavení mezery, pomocí kterého je snadné měnit mezeru mezi válci a regulovat tlak na kov.
Válcovací stroj slouží k rovnání plechů, profilů a trubek. Umožňují efektivně a kvalitně eliminovat zakřivení kovu.